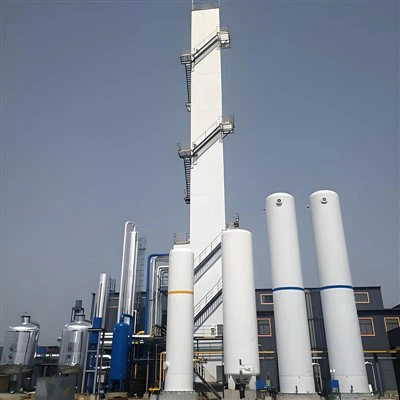
Le flux de processus global de l'unité de séparation d'air du groupe Newtek 40000m / h explique l'impact du branchement d'azote dans le système d'argon de l'unité de séparation d'air sur les processus en amont et en aval, analyse la cause profonde du bouchage d'azote dans le système d'argon, formule des mesures préventives correspondantes et optimiste le processus de fonctionnement pour assurer la sortie et la purité de la séparation d'air.
Mots-clés:unité de séparation d'air; Branchage d'azote; Optimisation du processus de fonctionnement
Contenu
1. Qu'est-ce que le bouchage d'azote
2.1 Analyse des causes du bouchage d'azote et des mesures de traitement
2.3 Mesures de traitement après le bouchage de l'azote
3.Optimisation du processus de fonctionnement pour empêcher le bouchage d'azote
1. Qu'est-ce que le bouchage d'azote
Le bouchon d'azote est un défaut commun dans les systèmes d'argon. Dans le condenseur brut de la tour d'argon du système d'argon, en raison d'une teneur en azote excessive dans la fraction argon brute, une grande quantité d'azote entrera dans le condenseur d'argon brut à travers la tour de rappel avec la fraction argon brute. Étant donné que la différence de température de transfert de chaleur du condenseur à argon brut est conçue en fonction du contenu de la fraction brute de l'argon, si une grande quantité d'azote entrant dans le condenseur d'argon brut ne peut pas être condensée, elle s'accumule progressivement dans le condensateur d'argon brut, ce qui ne provoque pas d'échange de chaleur. La tour de rappel ne peut pas laver la fraction d'argon brute sans argon liquide brut comme liquide de reflux, et le liquide de refroidissement de la fraction argon retournant dans la tour de distillation diminuera, et l'extraction de la fraction de l'argon diminuera également. L'écoulement de gaz croissant dans la tour d'argon brut diminuera, ce qui entraînera éventuellement des fuites de liquide sur la plaque de la tour, la détérioration de la condition de distillation de la tour d'argon brut et la formation du bouchage d'azote.


40000 m / h tamis moléculaire du processus de compression de la veste entièrement procédés de séparation d'air fabriqués par NewTek. L'unité est conçue pour produire 40000 m3 / h d'oxygène, 80000 m3 / h d'azote et 1500 m3 / h d'argon. Il est actuellement l'une des plus grandes unités d'approvisionnement en oxygène de l'entreprise, représentant 17% de la capacité totale. Il est principalement responsable de l'approvisionnement en sources de gaz pour la fabrication de fer, l'acier, le roulement en acier et d'autres systèmes d'alimentation.
Le 22 mai 2023, l'unité de séparation d'air avait un bouchon d'azote dans le système d'argon. La teneur en argon du gaz argon à la sortie de la tour brute d'argon était inférieure à 92%, et le débit de fraction de l'argon est passé du 31000 m3 / h d'origine à 13 000 m3 / h. Une fois la défaillance, l'opérateur a effectivement évité les fluctuations de la pureté de l'oxygène et de l'azote en réduisant la quantité d'oxygène (de 40000 m / h à 36000 m3 / h), en contrôlant manuellement la valve pour l'air liquide pour entrer dans le condenseur d'argon brut (pour éviter de grandes fluctuations dans le débit de fraction d'argon) et l'ouverture de la valeur de l'évent brut de l'argon.
À 15h10 le 30 juin 2023, le tableau d'analyse du contenu de l'argon à la sortie de la tour brute Argon II de l'unité de séparation d'air n ° 9 a surveillé que la pureté de l'argon brut a commencé à passer de 98,6% et a chuté à 97,06% à 15h38. À 16:12, le personnel en service a ajusté la pureté de l'argon brut à la pureté normale (supérieure à 98,7%) par le fonctionnement. La raison principale du bouchage de l'azote cette fois: la fraction d'argon a été contrôlée à 11% ~ 12%, et la fraction argon contrôlée était élevée et a duré longtemps. Le débit d'argon brut de 1550 m / h est rare, et il doit être contrôlé à environ 1600 m / h. Le niveau d'air liquide du condenseur à argon brut est de 298 mm, et le condenseur a une grande capacité de refroidissement, ce qui entraîne une augmentation du débit de fraction de l'argon, mais le débit d'argon brut ne change pas. La composante d'azote de la fraction d'argon s'accumule dans le condenseur d'argon brut jusqu'à ce que le condenseur à argon brut ne puisse pas fonctionner normalement et que le bouchage d'azote se produit. En réponse à ces deux échecs, les techniciens ont examiné s'il est possible de contrôler efficacement la teneur en azote entrant dans la tour d'argon brut par des opérations optimisées pour empêcher la survenue de bouchons d'azote dans la tour d'argon brut. Cependant, après avoir recherché la littérature domestique pertinente, la plupart d'entre eux sont des introductions aux opérations après le bouchage de l'azote, et il y a peu d'études sur la prévention du bouchage de l'azote. Par conséquent, il est nécessaire de mener des recherches sur ce travail.
2. Flux de processus
Une fois que l'air brut passe par un filtre à air autonettoyant pour éliminer la poussière et les impuretés mécaniques, il est comprimé à environ 0. 48MPA par la machine intégrée, lavé et refroidi par le système de pré-refroidissement, puis entre dans le système de purification pour éliminer les impuretés restantes (H2O, CO2, N2O et Hydrocarbons, etc.) dans les airs. Ensuite, l'air est divisé en deux chemins, on entre dans le principal échangeur de chaleur et entre dans la tour inférieure après l'échange de chaleur avec l'azote sale, l'azote pur, l'oxygène et l'argon liquide; L'autre entre dans la tour supérieure après l'expansion et la réfrigération par l'expanneur. Après transfert de masse continu et transfert de chaleur, l'oxygène liquide pur est généré au bas de la tour supérieure et l'azote à gaz est généré en haut.
Un flux de gaz de fraction d'argon est tiré d'une position appropriée au bas de la tour supérieure et envoyé à la tour brute d'argon I pour la distillation pour réduire sa teneur en oxygène, puis le gaz tiré du haut de la tour de l'argon I brut est envoyé à la tour brute Argon II pour la séparation profonde de l'argon et de l'oxygène. Le haut de la tour d'argon brut II est équipé d'un évaporateur de condenseur, qui utilise l'air liquide issu du sous-refroidisseur comme source froide. La majeure partie du gaz argon brut peut être utilisée comme liquide de reflux de la tour d'argon brut après avoir été condensé par l'évaporateur du condenseur. La partie restante est distillée par la Tour d'argon brute II. Le gaz argon brut avec une teneur en oxygène de<2x10⁶ is obtained at the top of the crude argon tower II and sent to the pure argon tower. High-purity refined liquid argon is obtained at the bottom of the pure argon tower and is drawn out of the cold box as the product liquid argon.
L'oxygène est utilisé comme combustion enrichie en oxygène dans les hauts fourneaux et l'oxygène pour la fusion du convertisseur; L'azote est utilisé comme source de gaz de puissance de l'instrument et le gaz protecteur, et est également utilisé pour les éclaboussures de scories de convertisseurs, etc.; L'argon est principalement utilisé pour fondre des variétés d'acier à haute demande. Les produits liquides sont exportés en fonction des conditions du marché.

Figure 1 Diagramme de flux de processus simplifié du système d'argon de l'unité de séparation d'air
2.1 Analyse des causes du bouchage d'azote et des mesures de traitement
La tour brute Argon est divisée en Tour d'argon brute I et tour argon brut II. La tour d'argon brute I est pour la séparation préliminaire de l'oxygène et de l'argon, et la tour d'argon brute II est pour la séparation finale de l'oxygène et de l'argon. Le diagramme de flux de processus du système d'argon est illustré à la figure 1. La plupart des composants d'oxygène dans la fraction argon gazeux seront condensés pendant le processus de hausse, tandis que les composants à faibles en alliance ne seront pas condensés et resteront tous dans l'argon brut, ce qui fait la teneur en azote du contenu de l'argon de la fraction dans la fraction argon II dans plusieurs moments de dozon du contenu nitrène. Si la teneur en azote dans la fraction d'argon est trop élevée, le bouchage d'azote se produira dans le système d'argon. Lorsque le bouchon d'azote se produit, la soupape de décharge du côté condensation du condenseur de la tour argon brut doit être ouverte à temps pour décharger les composants d'azote accumulés du côté de la condensation dans le temps. S'il s'agit d'un léger bouchage d'azote, cette opération peut rapidement restaurer la tour d'argon brut à la normale.
2.2 Effet du bouchon d'azote
Premièrement, lorsque la teneur en azote dans le condenseur de la tour argon II brut augmente, la différence de température d'échange de chaleur dans le condenseur de la tour de l'Argon II brut diminuera, la charge thermique diminuera, l'évaporation de l'air liquide diminuera également et la quantité d'air liquide entrant dans le condensateur de la tour argon II crude diminuera également. La soupape d'entrée d'air liquide de la tour brute Argon II sera fermée, entraînant une augmentation de la quantité d'air liquide dans la tour inférieure, une augmentation de la quantité d'air liquide allant à la tour supérieure et la valve de papillon à air liquide de la tour supérieure sera ouverte. Le rapport de reflux de la tour supérieure de la tour de fractionnement augmentera et la pureté de l'oxygène du produit diminuera.
Deuxièmement, la quantité d'argon brut condensé dans la tour brute Argon II diminuera, la pression dans la tour augmentera, la résistance diminuera, et la quantité de fraction d'argon extraite de la tour supérieure de la tour de fractionnement diminuera, augmentant ainsi le volume de gaz croissant au-dessus de la fraction d'argon d'extraction de l'extraction de la tour supérieure de la tour de transformation, réduisant le reflux de reflux, et réduisant la purritation de la tour de nitrotation.
Enfin, comme la tour brute Argon II ne peut pas fonctionner normalement et l'effet d'échange de chaleur se détériore, le flux de fraction d'argon entrant dans le système d'argon diminuera progressivement jusqu'à ce qu'il atteigne zéro, et le système d'argon raffiné quittera le fonctionnement, provoquant la diminution ou l'arrêt de l'argon liquide du produit. Dans les cas graves, il provoquera également des anomalies dans le système d'argon brut et des fluctuations dans les conditions de fonctionnement de la tour de distillation, affectant la pureté et la production de l'oxygène et de l'azote du produit.


2.3 Mesures de traitement après le bouchage de l'azote
Il existe trois principales méthodes de traitement pour le bouchage d'azote causées par différentes raisons.
1) Réduisez le volume d'extraction de l'oxygène à 34, 000 ~ 37, 000 M3 / H, puis réduisez l'ouverture de la soupape de régulation de l'entrée d'air liquide du condensateur de la tour argon II brut, réduisez le débit de fraction argon et la quantité de composants de dégagement d'argon d'argon dans la fraction Argon, et ouvrent la valve de libération de gaz de l'argon de l'argon. À l'heure actuelle, la taille d'ouverture de chaque soupape de processus est déterminée par le degré de bouchage de l'azote, et l'attention doit être accordée à la pureté de l'azote du produit. Si la qualité de l'azote ne répond pas aux exigences, elle doit être retirée du réseau de pipelines d'azote, puis le système liquide a commencé à compléter en fonction de la production de ligne principale et de l'équilibre du réseau de pipelines d'azote. Une fois que le système d'argon est revenu à la normale, la qualité de l'azote est ajustée.
2) Contrôlez la pureté de l'air liquide en ajustant l'ouverture de la valve de papillon liquide de la tour supérieure. Si la pureté de l'air liquide est trop faible, cela signifie que le rapport de reflux de la tour inférieure de la tour de fractionnement augmente et que la quantité d'azote liquide s'écoule en aval est trop. Il est nécessaire d'ouvrir la tour de papillon liquide de la tour supérieure pour envoyer un excès d'azote liquide à la tour supérieure ou un réservoir de stockage d'azote liquide, à réduire le rapport de reflux de la tour inférieure et à augmenter la pureté de l'air liquide. Après que la pureté de l'air liquide augmente, en raison de la diminution de la composante d'azote dans l'air liquide, la charge thermique du condenseur de la tour argon II brut diminue au même niveau d'air liquide. Par conséquent, il est nécessaire d'ouvrir l'ouverture de la valve d'entrée d'air liquide du condenseur de la tour argon II brut pour assurer l'extraction de l'écoulement de la fraction d'argon.
3) En réduisant le niveau d'air liquide du condensateur de la tour argon II brut et en réduisant la charge thermique du condenseur de la tour argon II brut, il est possible de contrôler la quantité d'extraction de fraction d'argon et de réduire la teneur en composants d'azote entrant dans la tour brute de l'argon. L'augmentation de manière appropriée de la quantité de flux d'argon brut peut faire en sorte que la teneur en composants d'azote dans la tour d'argon brute soit étendue davantage, réduisant ainsi l'accumulation de teneur en azote dans la tour d'argon brut. La réduction de la quantité d'oxygène retirée et l'augmentation de la quantité d'azote retirée peut déplacer la zone riche en argon de la tour principale vers le haut, réduire la teneur en composants de l'argon dans la fraction d'argon et réduire la teneur en composants d'azote.
D'après l'analyse ci-dessus, on peut voir que la principale raison du branchement de l'azote dans la tour d'argon brut est que la teneur en composants d'azote de la fraction d'argon entrant dans la tour d'argon brute augmente, provoquant la diminution de la différence de température du condenseur de la tour argon II brut et la charge de chaleur à réduire jusqu'à ce qu'elle ne puisse pas fonctionner. Par conséquent, la réduction de la teneur en azote entrant dans le condenseur est la clé technique pour améliorer ce problème.
3 Optimisation du processus de fonctionnement pour empêcher le bouchage d'azote
L'unité de séparation d'air n ° 9 surveille indirectement la teneur en azote dans le gaz argon brut en surveillant la teneur en argon dans le gaz argon brut et guide le personnel à fonctionner. Le principal moyen pour cette grande unité de séparation d'air d'empêcher le branchement de l'azote dans la tour brute d'argon est d'ajuster l'ouverture de la soupape de régulation de l'entrée d'air liquide du condenseur brut Argon II en fonction de la teneur en argon dans la fraction de l'argon, de sorte que le débit de fraction d'argon et la correspondance du montant de l'argon brut.
Les paramètres de travail pour prévenir le branchement de l'azote dans la tour d'argon brut sont présentés dans le tableau 1.
| Tableau 1 Paramètres de fonctionnement pour prévenir le branchement de l'azote dans la tour d'argon brut | |||
| FRACTION DE L'ARGON CONTENU D'ARGON /% | Ouverture /% de soupape de régulation d'air liquide /% | Débit de fraction d'argon / m³ | Volume d'argon brut / (m³ / h) |
| 11.5~12.5 | 20.5~20.8 | 26000~29000 | 1700 |
| 11.5~12.5 | 20.3~20.6 | 25000~27000 | 1600 |
| 11.0~12.0 | 20.0~20.5 | 24000~26000 | 1500 |
| 10.5~11.0 | 19.5~20.0 | 22000~24000 | 1400 |
| 10.0~10.5 | 19.0~19.5 | 21000~23000 | 1300 |
| 10.0~10.5 | 18.5~19.0 | 20000~22000 | 1200 |
| 9.5~10.5 | 18.0~18.5 | 19000~21000 | 1100 |
| 9.0~10.0 | 17.5~18.0 | 18000~20000 | 1000 |
3.1 Méthode de fonctionnement
1) En fonctionnement quotidien, si la teneur en argon dans la fraction d'argon dépasse la plage de référence, ajustez d'abord l'ouverture de la soupape de papillon à air liquide de la tour inférieure pour augmenter le rapport de reflux de la tour supérieure, et le débit de fraction de l'argon sera inférieur à la valeur de référence. Deuxièmement, ajustez le montant de l'argon brut étant supérieur à la valeur de référence. Si l'ouverture de la soupape de papillon à air liquide de la tour inférieure dépasse la plage de référence, vous pouvez ajuster le niveau d'air liquide du condenseur de la tour argon II brut pour retourner l'ouverture de la soupape d'admission d'air liquide du condenseur de la tour argon II brut à la plage de référence normale. Si le montant de l'argon brut dépasse la plage de référence, ajustez la quantité d'argon brut entrant dans le liquéfier pour retourner le montant de l'argon brut sur la plage de référence normale.
2) Pour éviter l'extraction excessive d'oxygène du produit, une valeur d'alarme de limite supérieure peut être ajoutée à l'extraction d'oxygène du produit dans le système DCS. Cette valeur peut être augmentée de 1000 m3 / h en fonction de la valeur de fonctionnement de la sortie d'oxygène du produit en fonction des conditions de travail du décalage. Lorsque le système s'alarme, l'opérateur doit déterminer la cause de la réduction sur la base des conditions de travail, restaurer la sortie d'oxygène du produit à la valeur d'origine dans le temps et réduire de manière appropriée l'ouverture de la soupape d'admission à air liquide du condenseur de la tour brude Argon II. Une fois la fraction d'argon normale, ajustez l'ouverture de la soupape d'entrée d'air liquide du condenseur de la tour argon II brut à la valeur de référence.
3) Lorsque la pureté de l'air liquide est trop faible, il est nécessaire d'augmenter l'ouverture de la soupape de papillon liquide de la tour supérieure, d'ajuster la pureté de l'air liquide, de réduire de manière appropriée l'ouverture du débit de fraction argon II brut dans la plage de valeur de référence et de réduire la fluctuation de la charge du système argon.
4) Par rapport aux opérations ci-dessus, le fonctionnement de la charge variable est plus compliqué. D'une manière générale, le système d'expander, le système d'échangeur de chaleur principal, le système de tour de fractionnement et le système d'argon conçu pour le fonctionnement variable de la charge de l'unité de séparation d'air sont principalement des conditions de travail en oxygène liquide, ce qui nécessite d'augmenter le volume d'expansion, d'augmenter la capacité de refroidissement de l'unité de séparation d'air, et de convertir l'excès de produits gazeux en produits liquides, mais ce processus entraînera des modifications de paramètres multiples. Le facteur clé affectant l'opération de réduction de la charge est la valve de papillon d'azote liquide de la tour supérieure, qui est une valve de précision utilisée pour ajuster le liquide en aval de la tour supérieure, et peut également utiliser l'effet de la limitation de la réfrigération. Les accessoires de soupape, y compris le corps de la valve et l'actionneur, sont importés, en particulier le positionneur dans l'actionneur est un composant clé, et son ouverture affecte directement l'état de travail de la tour principale, puis affecte la pureté de chaque produit moyen. Étant donné que la valve de papillon liquide de la tour supérieure est située près du haut de la tour supérieure, une partie de l'azote liquide passant par la valve de papillon est vaporisée, réduisant encore la température de l'azote et fournissant une partie de la capacité de refroidissement. Par conséquent, la soupape de papillon liquide de la tour supérieure doit être réglée comme une valve à haute sensibilité. Lorsqu'il passe des conditions de travail stables à d'autres conditions de travail, le montant d'ajustement d'ouverture ne doit pas dépasser 0. 2 degrés à chaque fois. Si le réglage de la valve dépasse 0. 2 degrés, la pureté de l'azote se détériorera. À mesure que l'azote liquide allant à la tour supérieure diminue, l'azote liquide reflux sur la tour inférieure augmentera. De plus, la teneur en humidité de l'air dans la tour inférieure est grande et la pureté de l'air liquide augmentera. Afin de garantir le fonctionnement stable du système d'argon, l'ouverture de la soupape d'admission à air liquide de la tour brut Argon II doit être ajustée pour être légèrement inférieure à la valeur de référence. À mesure que la production d'oxygène liquide augmente, la sortie des autres milieux de produit diminuera.
3.2 Effet d'application
Divers produits de gaz produits par les unités de séparation d'air sont souvent évacués en grande quantité en raison de la période de consommation de gaz. S'ils ne peuvent pas être ajustés dans le temps en fonction des changements de demande des utilisateurs, cela entraînera un déséquilibre dans l'offre et la demande de produits de gaz et provoquera un gaspillage de ressources. L'unité de vaporisation en aval est affectée par des facteurs tels que la commutation de type de charbon, l'inversion du four et l'ajustement de la charge, et la consommation d'oxygène change souvent. Afin de maintenir la stabilité de la pression du pipeline, l'unité de séparation d'air n ° 9 donne la priorité au changement global de charge de l'unité de séparation d'air et au fonctionnement du changement de charge du système d'argon pour répondre aux exigences de fonctionnement économique sous la consommation d'oxygène déséquilibrée de l'unité de ligne principale. Dans l'opération pour empêcher le bouchage d'azote, la pureté et la sortie du produit ne sont pas tombées en dessous de la norme. Sur la prémisse de répondre aux besoins des utilisateurs, l'excès de produits liquides peut également être exporté, ce qui améliore la capacité de fonctionnement indépendante.
4 Conclusion
Grâce à l'application et à la mise en œuvre d'une série de plans de fonctionnement optimisés, l'unité de séparation de l'air Newtek a obtenu de bons résultats pour prévenir le branchement de l'azote dans le système Argon, la tour brute d'argon du système Argon fonctionne normalement, la production et la pureté de l'oxygène, de l'azote et des produits argon sont garanties, et l'unité de séparation de l'air fonctionne en douceur, ce qui a favorisé la réduction des coûts de l'efficacité, la réduction des coûts de l'efficacité, le développement de l'efficacité.